膜厚測定器とは?種類・原理と、記録・成績書作成を効率化する方法
Posted on 2026.10.27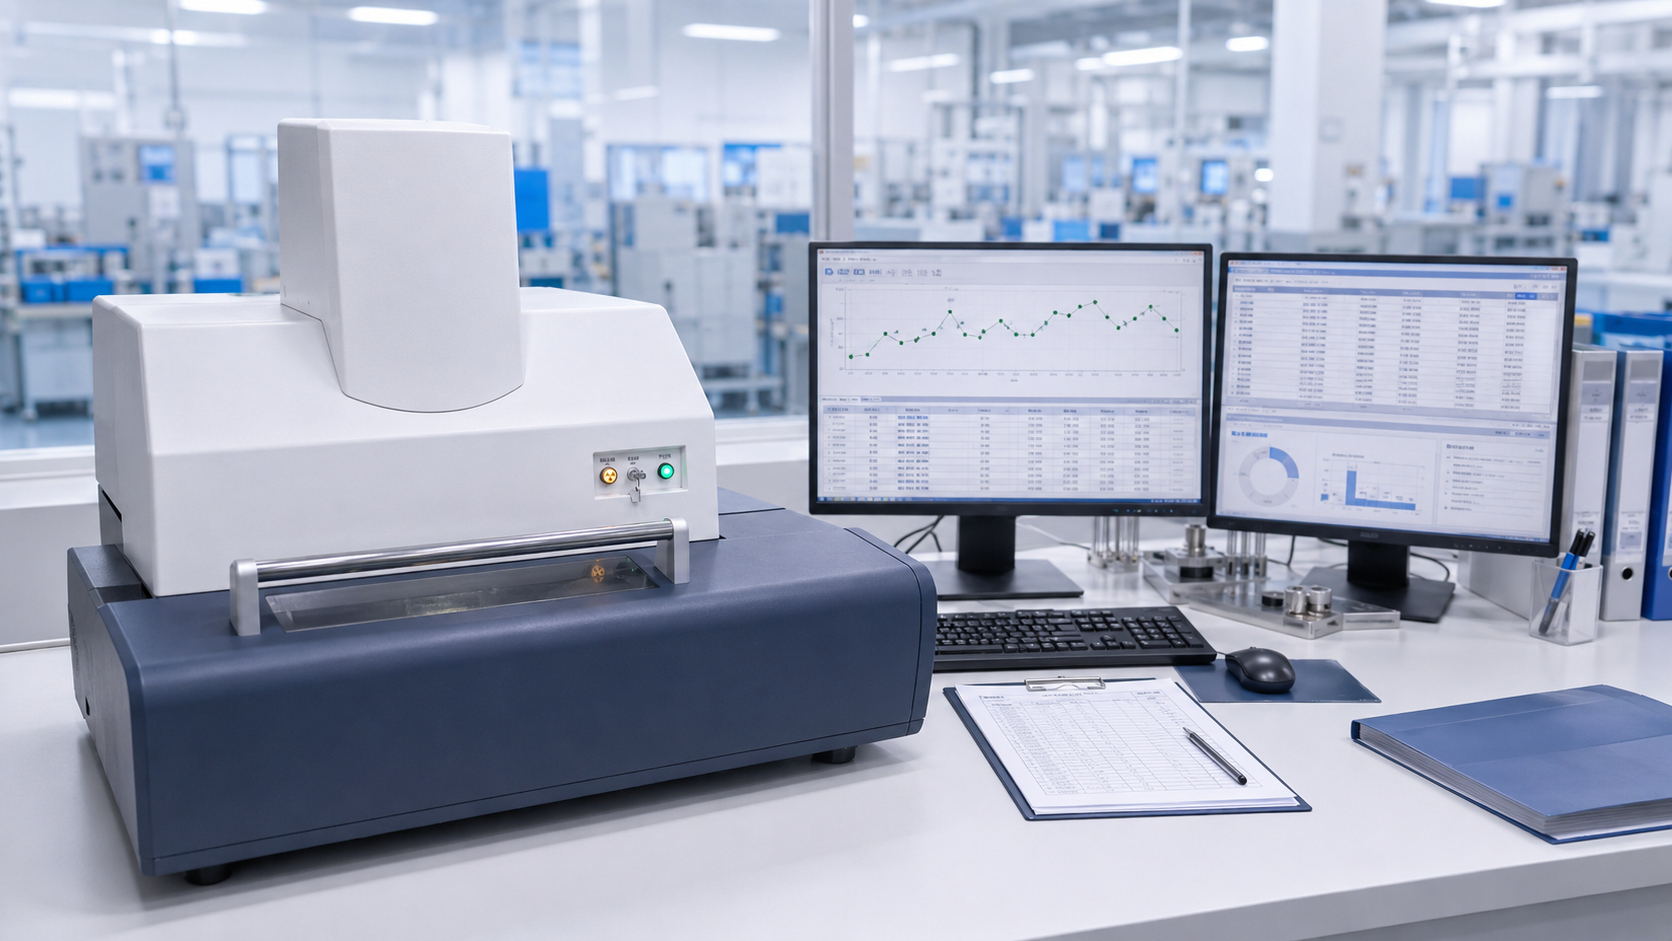
膜厚測定器を検討するとき、精度や測定原理に目が向きがちです。しかし実際の現場では、測定後の転記、成績書作成、履歴検索まで含めた運用全体が生産性を左右します。本記事では、膜厚測定器の種類と原理という基本を押さえたうえで、測定業務全体を効率化する視点まで整理します。
膜厚測定器とは
膜厚とは、塗装やめっき、コーティングなどによって母材の表面に形成された被膜の厚みを指します。膜厚測定器は、その厚さが適正かどうかを確認するための機器であり、塗装・表面処理工程の品質を安定させる土台になります。
膜厚測定器の役割
塗膜が厚すぎれば塗料やめっき材料(特に金などの貴金属)の無駄やひび割れにつながり、薄すぎれば変色や光沢の劣化、下地露出によるサビを招くおそれがあります。膜厚を適正な範囲に収めることは、製品の外観・耐久性・規格適合のいずれにも直結します。膜厚測定を適切に行うことは、不良の予防と品質のばらつき抑制に欠かせません。
どのような現場で使われるか
膜厚測定器は、めっき加工や塗装にとどまらず、電子部品、半導体プロセス、自動車部品、金属部品など、幅広い製造現場で活用されています。なかでも蛍光X線膜厚計は、半導体・電子部品・自動車部品・金属関連の受入検査から工程管理、最終品質管理まで広く利用されており、品質保証や検査工程に欠かせない機器となっています。特に、コネクタや端子など電子部品の接点には、導電性と耐食性を確保するために金めっきや、その下地としてニッケルめっきが用いられ、膜厚の管理が品質を大きく左右します。
品質管理で重要になる理由
膜厚は製品性能や耐久性に直結するため、安定した品質を保つには正確な測定が欠かせません。さらに、測定した値を記録・分析し、改善につなげる運用までを整えることで、初めて品質管理として機能します。膜厚管理は単なる検査作業ではなく、品質管理そのものの一部だといえます。
膜厚測定器の主な種類と原理
電磁式・渦電流式
代表的なのが、電磁式と渦電流式です。電磁式は、鉄などの磁性金属を母材とし、プローブから磁性下地までの距離変化を電磁誘導で読み取って膜厚を求めます。鉄鋼上の塗装や、クロム・亜鉛・銅などの電気めっきの測定に適しています。一方の渦電流式は、アルミや銅などの非磁性導電性金属を母材とし、絶縁性被膜との距離変化を渦電流の変化からとらえます。同じ膜厚測定器でも、母材と被膜の組み合わせによって適した方式が変わるのが基本です。
蛍光X線式
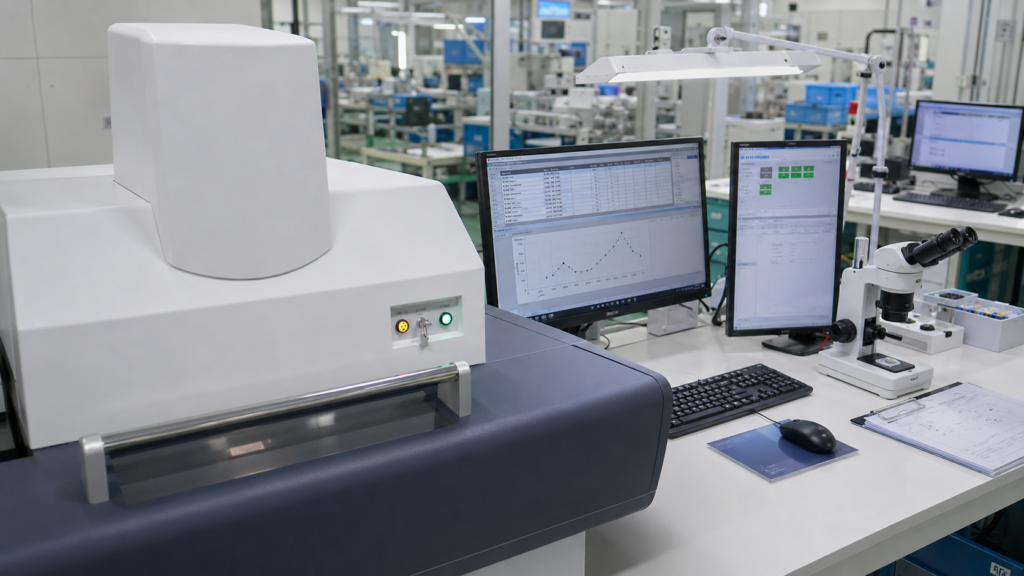
蛍光X線式は、試料にX線を照射し、めっき層から放射される蛍光X線の強度や、膜の構成元素とX線強度の相関から膜厚を求める方式です。非接触・非破壊で短時間に測定でき、特別な前処理を必要とせず、多層の金属膜(例:ニッケル下地+金めっき)を同時に測定できるのが特長です。微小部品や多層めっきの管理が求められる電子部品・プリント基板・自動車部品などの現場で、広く採用されています。
接触式・非接触式の違い
測定方式を選ぶうえでは、接触式か非接触式かも重要な判断軸です。動いている対象物をインラインで測る場合は、一般に非接触式が向いています。反対に、薄くて軽い対象物をオフラインで測る場合は、対象物の浮きを抑えて測れる接触式が適することもあります。機器名だけで選ぶのではなく、「どの母材に、どんな被膜を、どの工程で測るか」まで含めて検討することが大切です。
膜厚測定業務で起こりやすい課題
膜厚測定の現場では、測定器の選定や測定精度に意識が向きがちです。しかし実際に業務負荷を左右するのは、測定後の転記、成績書作成、履歴検索、分析、社内共有まで含めた「検査情報の流れ」です。膜厚測定の課題は「測れているか」ではなく、「測った情報を正しく、早く、活かせているか」に集約されます。ここでは、現場で起こりやすい課題を6つに整理し、それぞれの具体例・影響・改善の方向を示します。
測定値の転記に手間がかかる
最初に起こりやすいのが、測定器に表示された値を紙やExcelへ書き写し、さらに成績書や社内台帳へ再入力する二重・三重の転記です。中堅・中小の製造業では、現場と管理側のシステムが接続されておらず、紙出力やExcel再入力が残っているケースが少なくありません。この運用では、打ち間違いなどの手入力ミス、作業者負担の増大、記録反映の遅れが生じやすく、品質判断の信頼性だけでなく、後から履歴を追う際のトレーサビリティにも影響します。改善の第一歩は、「測定値は一度しか入力しない」運用に寄せることです。手動転記をなくすこと自体が、人為ミスと改ざんリスクの低減につながります。
成績書作成に時間がかかる
膜厚測定業務では、測定そのものよりも成績書づくりが後工程のボトルネックになりがちです。とくに顧客ごとに帳票の見せ方が異なる現場では、測定結果を貼り付け、書式を整え、承認者へ回し、差し戻しがあれば再確認する、という流れが積み重なります。結果として、書類工数の増加、出荷前確認や顧客提出までのリードタイムの遅延、作業の属人化が起こりやすくなります。改善の方向は、共通項目を標準化したうえで帳票をテンプレート化し、自動出力と電子承認、差し戻しルールの明確化を組み合わせることです。書式と承認フローを整理できれば、書類作成の属人化を抑えやすくなります。
製品ごとの測定履歴を管理しにくい
製品ごとの測定履歴の管理も見過ごせない課題です。紙の検査票をファイル保管し、Excelを担当者ごとに分けて管理していると、過去ロットの測定結果、使用規格、図面差分、再検査履歴をすぐに追えない場面が起こります。これは、不具合調査や監査対応の遅れ、顧客問い合わせへの初動の遅さに直結し、トレーサビリティ対応の負担を押し上げます。改善の方向は、品番単位で履歴の保管場所を統一し、測定値だけでなく図面・規格・承認履歴まで同じ文脈で参照できる状態をつくることです。これだけでも、監査対応や不具合調査の初動を早められます。
めっき厚が必要以上に厚く、材料費がかさむ
規格の下限を割ることを恐れて、めっき厚を厚めに付けている現場は少なくありません。しかし金めっきのように材料単価が高い場合、必要以上の厚みはそのまま材料費の増加につながります。コネクタや端子のように生産数量が多い部品では、わずかな厚みの差でも積み重なれば大きなコストになります。改善の方向は、規格の範囲内で狙うべき厚み(狙い値)を決め、実際の膜厚が狙い値に近づいているかを継続的に確認することです。
品質管理データを活用しにくい
膜厚測定データは蓄積しているのに、品質改善に十分活かせていない状況も少なくありません。典型例は、測定値を成績書として保存するだけで終わり、平均値のズレやばらつきの拡大を日常的に確認できていないケースです。管理図やヒストグラムは、工程の管理状態や異常の兆候を読み取るための基本的な手段ですが、月末にまとめて集計するだけでは、異常を「発生した後」に探すことになりがちです。改善の方向は、日常運用の中で管理図を確認する習慣をつくり、「兆候の段階」で気づける運用へ変えることです。これにより、不良の再発防止だけでなく、材料費や再検査コストの抑制にもつなげやすくなります。
測定器と社内データが分断されやすい
最後に見落としやすいのが、測定器のデータと、社内の製品情報・ロット情報・顧客情報が分断されている問題です。測定値そのものは取れていても、それがどの製品・どのロット・どの規格・どの顧客帳票と結び付くのかが別管理だと、照合や共有のたびに余計な時間がかかり、規格の取り違えや二重入力も起こりやすくなります。改善の方向は、いきなり全面統合を目指すのではなく、まず製品マスタと検査スケジュールを整え、CSVやファイル連携でもよいので測定データを社内情報にひも付けることです。そこから履歴管理や成績書発行、承認フローまでつなげると、品質・コスト・納期の改善が一本の流れとして見えてきます。
膜厚測定業務の効率化に「Mekki-Note」が向いている理由
こうした課題に応えるのが、蛍光X線膜厚計用の検査システム「Mekki-Note」です。対応機種は日立ハイテク製・Fischer製で、蛍光X線膜厚計を使う現場の実務に合わせて設計されています。単なるデータ保存ではなく、測定器からの取り込み、成績書出力、データ蓄積までを一連の流れで扱えるのが特長です。
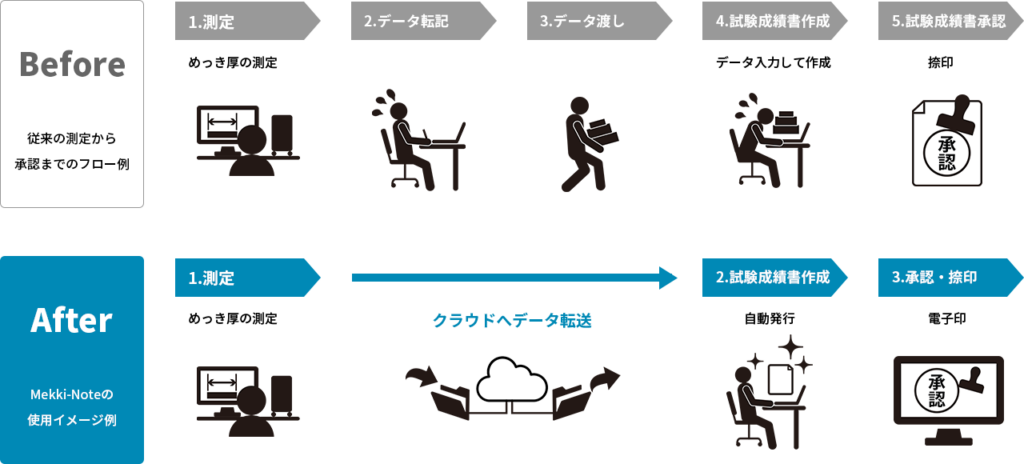
蛍光X線膜厚計から測定値を自動入力できる
測定器のめっき膜厚をそのままシステムへ取り込んで登録できるため、手入力の手間や転記ミスを削減できます。手動での転記をなくすことは、改ざんリスクの排除と検査精度の向上にもつながります。
成績書を自動発行できる
取り込んだ測定結果をもとに、転記操作なしで成績書を自動発行できます。承認機能は差し戻しによる再検査にも対応しているため、書類作成だけでなく承認フローまで整理しやすくなります。データの改ざん防止にも配慮した設計です。
製品ごとのデータ管理がしやすい
製品単位でのデータ管理とスケジュール管理に対応し、金やニッケルなど、めっきの種類別に膜厚を入力・管理できるほか、製品マスタでは図面・マニュアル・製品規格などを一元管理できます。検査スケジュールはCSV読み込みで準備でき、入力結果はクラウドサーバに蓄積して複数拠点から確認することも可能です。履歴確認やトレーサビリティ対応を進めやすくなります。
Xbar-R管理図で品質管理に活用できる
蓄積した測定データは、集計の手間をかけずにXbar-R管理図として出力できます。オプションの予兆管理では、管理限界線を基準にメールで通知することも可能です。品質のばらつきや異常傾向を早期に把握しやすくなります。
狙い値規格で材料費の改善状況を確認できる
オプションの狙い値規格を使うと、めっき膜厚と材料費比率をもとに、改善ができているかをチェックできます。品質を保ちながら厚みを適正化できているかを確認でき、金めっきなど材料費の大きい工程のコスト削減に役立ちます。
まとめ
膜厚測定器の選定では、まず電磁式・渦電流式・蛍光X線式といった方式の違いを理解し、自社の母材・被膜・工程に合うものを選ぶことが重要です。そのうえで現場改善の効果を大きくするには、測定器単体ではなく、転記・成績書作成・履歴管理・品質分析まで含めて運用全体を見直す必要があります。
蛍光X線膜厚計を使う現場で記録業務や成績書作成の負担が大きいなら、測定値の自動取り込みから成績書の自動発行、製品ごとのデータ管理、Xbar-R管理図の出力までを一体で行える「Mekki-Note」が有力な選択肢になります。品質の安定に加え、狙い値規格による膜厚の適正化で、材料費の削減まで視野に入れられる点も特長です。顧客別の成績書仕様の変更にも相談ベースで対応しているため、既存の帳票運用を大きく崩さずに改善を進めたい企業にも導入しやすい仕組みとなっております。